Notre synthèse :
Le mode de gestion des stocks en synchronisation avec la demande client réduit les coûts liés au stockage avec une production juste-à-temps optimisée. Le flux tiré remplace le flux poussé en déclenchant la production par la consommation réelle, privilégiant ainsi la réduction des stocks intermédiaires. La fiabilité des équipements est cruciale, notamment avec la formule F = 0,99ⁿ appliquée à la disponibilité globale du système.
Est-il possible d’assurer une production fluide sans surstockage inutile ni rupture intempestive ? Le recours à une méthode rigoureuse de gestion des flux consiste à piloter la chaîne d’approvisionnement en s’appuyant sur la demande réelle plutôt que sur des prévisions souvent erronées. Cet ajustement nécessite une maîtrise avancée des outils tels que le modèle Kanban et une gestion efficace de la supply chain. Il s’agit ainsi d’élaborer une organisation où la réactivité et la flexibilité répondent aux aléas du marché et à la gestion des stocks. En adoptant ces principes, l’entreprise améliore la coordination des flux physiques et d’informations pour garantir une production adaptée et une réduction mesurable des gaspillages.
Définition du flux tendu et principes
Le mode de gestion des stocks par flux tendu se caractérise par une production synchronisée avec la demande réelle du client. Cette méthode flux tendu vise à réduire au maximum le stockage intermédiaire et final pour limiter les coûts liés aux stocks, tout en favorisant une production adaptée aux besoins réels. La notion de flux tendu s’oppose clairement au flux poussé, qui repose sur des prévisions de production indépendantes du consommateur final.
Dans ce système, on réduit intentionnellement les en-cours et stocks afin d’identifier rapidement toute anomalie dans le processus de fabrication ou dans la chaîne logistique. Chaque étape de production agit en tant que client pour la phase amont et en fournisseur pour la phase aval, ce qui permet de produire juste à temps pour les besoins du poste produisant ensuite.
Cette organisation impose un contrôle strict des flux physiques, mais également des informations, notamment via la communication constante des commandes et états des stocks. Le but est de capter immédiatement toute variation ou rupture afin d’intervenir rapidement.
Le flux tiré est au cœur du système en flux tendu : la production est déclenchée par la consommation des postes aval plutôt que par des prévisions. Les méthodes japonaises, développées notamment par Toyota, fondent cette approche sur une étroite coordination et la réduction des gaspillages.
Les principes fondamentaux incluent la réduction drastique des stocks, l’amélioration continue par l’identification de dysfonctionnements réels, la responsabilisation des opérateurs et la quête constante de flexibilité.
Mise en œuvre et objectifs du flux tendu
Outils et méthodes : Kanban, SMED, TPM
La gestion optimale du flux tendu implique l’utilisation d’outils spécifiques conçus pour assurer la fluidité et la réactivité du système. Le Kanban est un système d’étiquettes qui pilote la production en flux tiré en transmettant les ordres de fabrication uniquement selon les besoins réels de l’aval.
Il faut dimensionner précisément le nombre de kanbans nécessaires, en tenant compte de la consommation moyenne, des délais de reconstitution et d’un facteur de sécurité qui absorbe les aléas. Une augmentation de 10 % de ce facteur peut entraîner une croissance exponentielle du nombre de cartes Kanban, impactant directement la gestion des stocks et la fluidité des flux.
Le SMED (Single Minute Exchange of Die) est une méthode qui réduit le temps de changement de série afin d’améliorer la flexibilité. Cette méthode distingue les opérations internes, qui nécessitent l’arrêt de la machine, et celles externes qui peuvent se réaliser en parallèle de la production.
Enfin, la TPM (Total Productive Maintenance) vise à maximiser la disponibilité des équipements en impliquant les opérateurs dans la maintenance préventive et le contrôle de leur poste. La multiplication des équipements augmente exponentiellement les risques d’arrêts non planifiés (la fiabilité globale diminue selon la formule F = 0,99ⁿ, n étant le nombre d’équipements), rendant la TPM essentielle pour diminuer la fragilisation du système.
Différences entre flux tiré et flux poussé
Dans un système à flux tiré, la production est déclenchée uniquement par la demande effective émise par le poste aval ou le client final. Ainsi, la planification s’adapte réactivement et les stocks intermédiaires sont minimisés. La gestion des flux physiques et d’informations joue un rôle essentiel dans l’optimisation de cette efficacité.
Au contraire, le flux poussé repose sur des prévisions de demande, souvent peu fiables, qui génèrent des stocks importants pour sécuriser l’approvisionnement mais augmentent les coûts et les risques de surproduction.
Le flux tiré nécessite une forte coordination, une transparence totale des informations et un pilotage en temps réel pour éviter les ruptures. En pleine volatilité économique, ce système de gestion des transports s’adapte mieux aux variations immédiates du marché, mais il exige une robustesse accrue de la supply chain.
Notre conseil. « Réduisez le facteur d’aléas dans la formule kanban pour maîtriser efficacement les stocks et prévenir les ruptures. »
Fragilités et risques liés au système
La gestion en flux tendu accroît la vulnérabilité face aux aléas. L’absence de stocks tampon amène la moindre rupture d’approvisionnement à engager immédiatement un arrêt de production. Cette fragilisation du système impose une fiabilité parfaite des fournisseurs, des machines et une organisation sans faille.
Les interruptions non planifiées, comme les pannes machines, ont un effet amplifié en flux tendu. Par exemple, avec une fiabilité de 99 % par machine, une ligne de production comportant 20 équipements voit sa fiabilité globale chuter à environ 81 %, rendant la maintenance préventive indispensable.
L’optimisation financière du système intègre également la gestion des dotations aux amortissements. Une meilleure disponibilité des équipements réduit les coûts indirects liés à la maintenance et augmente la rentabilité économique en limitant les immobilisations inutilisées.
La dépendance vis-à-vis des fournisseurs peut entraîner des ruptures critiques. Cette situation est exacerbée lors de crises ou de volatilité des tarifs de composants et du transport, où une indisponibilité peut compromettre toute la chaîne. Un équilibre doit être trouvé entre minimiser les stocks et assurer une résilience suffisante.
Actualités et remises en cause du modèle du flux tendu
Ces dernières années ont vu une remise en question du modèle traditionnel de flux tendu. La forte volatilité des tarifs de transport, combinée à la raréfaction de certains composants, a conduit à une adoption progressive d’une stratégie appelée « juste-au-cas », qui mélange flux tendus et stockage tampon.
Cette évolution matérialise la constitution de stocks régionaux et de micro-hubs logistiques afin d’amortir des fluctuations de la demande pouvant atteindre 30 à 50 %. Ce repositionnement géographique vise aussi à réduire les transports et les émissions de CO2, s’alignant sur les exigences environnementales européennes.
La digitalisation du suivi des stocks, notamment avec l’Internet des Objets (IoT) et l’intelligence artificielle, facilite cette transition. Elle permet une gestion automatique et en temps réel des flux, optimisant la planification et renforçant la réactivité du système face aux aléas.
Les modèles hybrides combinent désormais flux tendus et gestion sécurisée des stocks, particulièrement dans l’automobile et la logistique industrielle.
Applications industrielles et logistiques du flux tendu
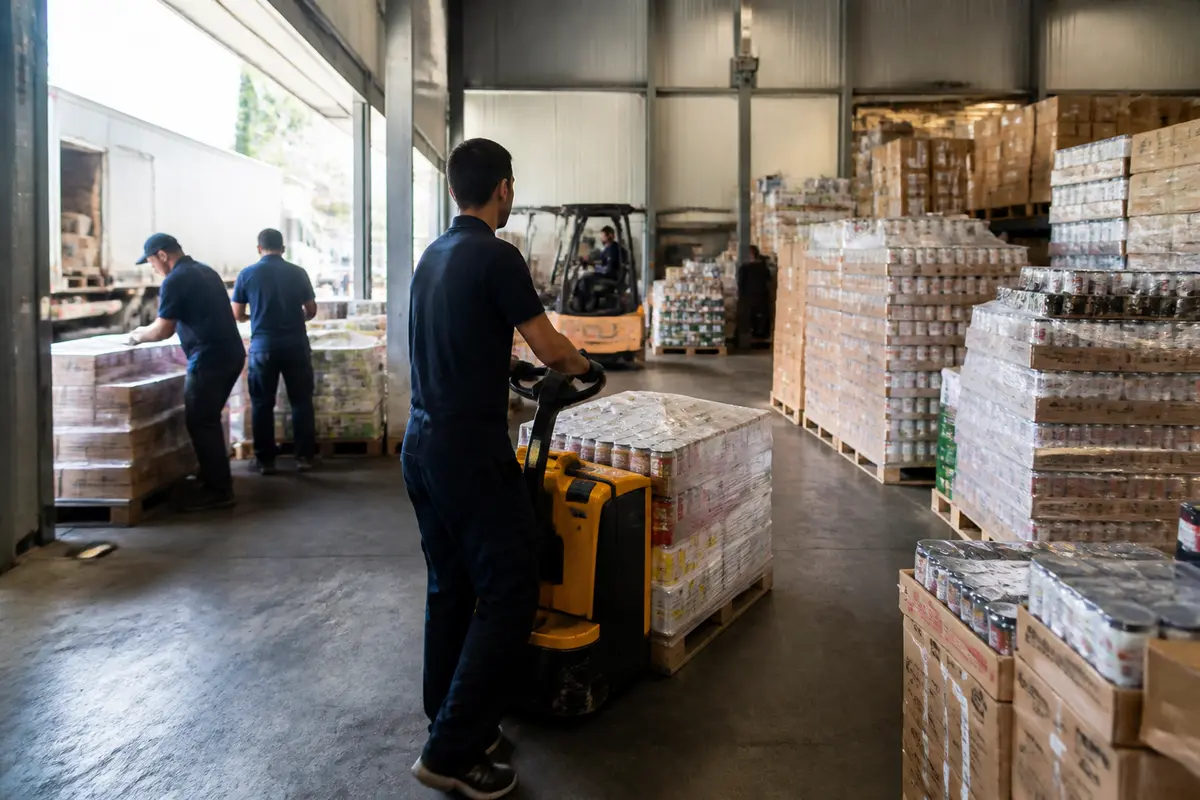
Les secteurs automobile et logistique figurent parmi les principaux utilisateurs du système en flux tendu. Dans l’automobile, la synchronisation précise de l’approvisionnement des composants, via la méthode du flux synchrone, limite les stocks et la manutention.
Des micro-hubs logistiques spécialisés regroupent et distribuent les pièces au plus près des lignes de montage afin de limiter les ruptures et optimiser la gestion des flux. Cette organisation est challengée par la fluctuation des approvisionnements, d’où l’importance d’équilibrer flux tendus et stocks stratégiques.
En logistique industrielle, l’application du transport multipick rend possible une mutualisation des flux entrants pour réduire les coûts et augmenter la fréquence de livraison. Cela nécessite une collaboration poussée entre fournisseurs et distributeurs.
L’automatisation industrielle joue un rôle clé. Le remplacement ou la réduction des interventions humaines lors des changements de série avec des systèmes NTED (No Touch Exchange of Die) et OTED (One Touch Exchange of Die) améliore significativement la flexibilité et la réactivité.
Une réorganisation du travail accompagnée par la digitalisation, la gestion collaborative des données et des indicateurs pertinents (comme le TRS) est essentielle pour maintenir l’efficacité dans un contexte de forte volatilité économique.
FAQ — Gestion des stocks en flux tendu
Qu’est-ce que la gestion des stocks en flux tendu ?
La gestion des stocks en flux tendu est un mode de production synchronisé avec la demande réelle, minimisant les stocks intermédiaires pour réduire les coûts et s’adapter aux besoins effectifs des clients.
Qu’implique travailler en flux tendu dans une entreprise ?
Travailler en flux tendu signifie produire uniquement en réponse à la demande aval, réduire au minimum les stocks et contrôler strictement les flux physiques et informationnels pour garantir réactivité et flexibilité.
Que signifie l’expression « en flux tendu » dans l’industrie ?
L’expression « en flux tendu » désigne une organisation où la production suit immédiatement la consommation, sans stocks tampons, afin d’identifier rapidement les anomalies et éviter les surproductions coûteuses.
Quelle est la différence entre la production en flux tiré et en flux poussé ?
Le flux tiré déclenche la production selon la demande réelle du poste aval, réduisant les stocks; le flux poussé repose sur des prévisions et génère des stocks importants pour anticiper la demande.
Quels outils soutiennent la mise en œuvre efficace du flux tendu ?
Les outils clés sont le Kanban pour piloter la production en flux tiré, le SMED pour diminuer les temps de changement de série, et la TPM pour assurer la disponibilité des équipements en favorisant la maintenance préventive.
Quels sont les risques et fragilités associés à une gestion en flux tendu ?
La gestion en flux tendu exige une fiabilité parfaite car l’absence de stocks tampon amplifie l’impact des pannes ou ruptures d’approvisionnement, ce qui peut provoquer des arrêts immédiats de production.

Emma, auteure spécialisée en transport et logistique, rédige des articles techniques et analyses pour aider les professionnels à optimiser leurs opérations et stratégies.